chinês


Benefícios dos dentes totalmente cerâmicos de dióxido de zircônio
2024-10-16
2026-10-30
A contração uniforme é um dos requisitos mais importantes na fabricação de zircônia dentária. Durante a sinterização, a zircônia sofre densificação à medida que os poros internos desaparecem gradualmente. No entanto, se o corpo verde tiver densidade irregular antes da sinterização, diferentes áreas poderão encolher em taxas diferentes, causando potencialmente desvios dimensionais, empenamentos ou defeitos internos.
Então, como os fabricantes garantem uma densidade uniforme em todo o blank de zircônia?
A resposta está em vários processos de produção interligados, incluindo preparação de pó, granulação por pulverização, moldagem, controle de pressão e desligação.
A densidade verde refere-se à densidade de um corpo de zircônia compactado antes da sinterização.
Ele reflete o quão próximas as partículas de zircônia estão agrupadas e quanto espaço de poros permanece entre elas.
Quando a densidade verde é relativamente uniforme, diferentes regiões do branco de zircônia apresentam condições de empacotamento inicial mais consistentes. Isso ajuda a promover uma densificação e encolhimento mais uniformes durante a sinterização.
Em contraste, a densidade verde desigual pode levar a diferentes taxas de encolhimento local.
Por exemplo:
As áreas de maior densidade geralmente têm menos poros iniciais.
As áreas de menor densidade contêm mais espaço poroso e podem exigir maior densificação.
Diferenças na densificação local podem gerar tensões internas e inconsistências dimensionais.
Portanto, alcançar uma densidade verde uniforme é um passo essencial no controle da precisão dimensional das restaurações dentárias de zircônia.
O primeiro passo em direção à densidade uniforme começa com o próprio pó de zircônia.
Antes da formação, os fabricantes precisam controlar diversas características do pó:
Distribuição de tamanho de partícula
Uma distribuição adequada do tamanho das partículas ajuda a obter um empacotamento consistente das partículas. Variações significativas no tamanho das partículas podem afetar a forma como as partículas se reorganizam durante a compactação.
Morfologia das partículas
O formato das partículas influencia a fluidez e o comportamento do empacotamento. Partículas irregulares podem criar mais resistência durante o rearranjo.
Controle de aglomeração
Partículas finas de zircônia tendem naturalmente a formar aglomerados. Aglomerados duros podem não se decompor uniformemente durante a prensagem, criando potencialmente diferenças de densidade localizadas.
Teor de umidade
A umidade influencia as interações das partículas, o comportamento da granulação e a fluidez do pó. A umidade excessiva ou insuficiente pode afetar a consistência do processo de conformação.
Ao controlar essas características, os fabricantes estabelecem um ponto de partida mais consistente para as etapas subsequentes de produção.
O pó fino de zircônia nem sempre flui facilmente para um molde de formação. Seu pequeno tamanho de partícula e tendência à aglomeração podem dificultar o enchimento uniforme do molde.
Para melhorar esse comportamento, os fabricantes geralmente utilizam secagem por pulverização e granulação.
Durante este processo, uma pasta de zircônia é atomizada em pequenas gotas. À medida que o líquido evapora, as gotículas formam partículas de pó granulado.
Os grânulos devidamente preparados devem ter:
Uma distribuição de tamanho de partícula relativamente controlada
Boa fluidez
Teor de umidade apropriado
Estrutura interna consistente
Compressibilidade adequada sob pressão
Essas características ajudam o pó a fluir de forma mais consistente no molde e reduzem o risco de enchimento irregular.
As propriedades dos grânulos também influenciam como as partículas se reorganizam e se deformam durante a prensagem. Portanto, a granulação por pulverização é um elo importante entre a preparação do pó e a densidade do corpo verde.
Mesmo quando o pó apresenta boa fluidez, o processo de prensagem ainda pode criar variações de densidade.
Durante a prensagem uniaxial, a pressão é aplicada principalmente ao longo de uma direção. O atrito entre o pó e as paredes do molde pode fazer com que a transmissão de pressão se torne irregular em todo o compacto.
Como resultado, diferentes regiões podem experimentar diferentes níveis de compactação.
Isto pode criar um gradiente de densidade dentro do corpo verde.
Para minimizar este problema, os fabricantes precisam otimizar:
Projeto de molde
A geometria adequada do molde ajuda a promover a distribuição uniforme do pó e reduz inconsistências de enchimento.
Consistência de enchimento
A quantidade e a distribuição do pó que entra no molde devem permanecer consistentes entre os ciclos de produção.
Pressionando parâmetros
A pressão, a velocidade de prensagem, o tempo de retenção e a sequência de prensagem devem ser controlados para obter uma compactação repetível.
Prensagem isostática
A prensagem isostática a frio (CIP) pode ser usada para aplicar pressão de maneira mais uniforme em várias direções. Comparado com a prensagem uniaxial convencional, pode ajudar a reduzir gradientes de densidade em processos de conformação adequados.
Entretanto, a eficácia de qualquer método de prensagem depende das características do pó, do projeto do molde e dos parâmetros do processo.
Pode parecer lógico que o aumento da pressão de prensagem sempre melhore a densidade verde. Na prática, a relação é mais complicada.
Se a pressão for insuficiente, as partículas podem não se reorganizar adequadamente, deixando vazios excessivos entre elas.
Por outro lado, a pressão excessiva ou mal controlada pode causar problemas como:
Deformação não uniforme dos grânulos
Concentrações de tensão localizadas
Variações de densidade causadas por fricção ou diferenças de enchimento
Rachaduras ou defeitos durante a compactação e posterior manuseio
O objetivo não é simplesmente atingir a maior pressão possível.
Em vez disso, os fabricantes precisam estabelecer uma janela de prensagem estável e repetível com base nas características do pó e nos requisitos do produto.
Condições de formação consistentes são essenciais para a produção de peças brutas de zircônia com distribuição de densidade previsível.
Alguns processos de formação de zircônia utilizam ligantes orgânicos para melhorar a resistência do corpo verde e as características de manuseio.
Após a prensagem, esses componentes orgânicos devem ser removidos por desligação antes ou durante a etapa de processamento térmico adequada.
Se a desligação não for controlada adequadamente, a decomposição de materiais orgânicos poderá gerar gases mais rapidamente do que eles conseguem escapar do compacto.
As possíveis consequências incluem:
Poros internos
Rachaduras
Defeitos localizados
Danos estruturais ao corpo verde
Para reduzir esses riscos, os fabricantes precisam otimizar as taxas de aquecimento, os tempos de espera e as condições de remoção de gases.
O processo de remoção deve permitir que os materiais orgânicos se decomponham e escapem gradualmente sem danificar a estrutura da zircônia.
Isto ajuda a preservar a integridade do compacto antes da sinterização final.
O controle do processo por si só não é suficiente. A uniformidade da densidade também deve ser verificada através de inspeções de qualidade apropriadas.
Métodos de avaliação comuns incluem:
Medição de densidade verde a granel
A massa e o volume externo de um corpo verde podem ser usados para calcular sua densidade média.
Comparação de densidade regional
Amostras retiradas de diferentes posições podem ser avaliadas para identificar possíveis variações de densidade.
Avaliação de porosidade
As medições de porosidade ajudam a avaliar a condição interna da embalagem e a identificar áreas com vazios excessivos.
Inspeção dimensional
As medições das dimensões e peso do corpo verde ajudam a monitorar a consistência entre os lotes de produção.
É importante distinguir entre densidade média e distribuição de densidade. Um branco de zircônia pode ter uma densidade média aceitável enquanto ainda contém regiões localizadas com densidades diferentes.
Portanto, avaliar a uniformidade da densidade requer mais do que uma única medição de densidade geral.
Uma vez devidamente preparado o corpo verde, ele entra na etapa de sinterização.
À medida que a temperatura aumenta, as partículas de zircónia sofrem difusão e gradualmente formam ligações mais fortes. Os poros entre as partículas encolhem e o material torna-se mais denso.
Quando a densidade verde inicial é relativamente uniforme, é mais provável que diferentes regiões sofram um comportamento de densificação semelhante sob condições de sinterização devidamente controladas.
No entanto, a densidade verde uniforme por si só não garante um encolhimento idêntico.
Outros fatores também contribuem, incluindo:
Composição do pó e características das partículas
Porosidade inicial e distribuição de poros
Temperatura de sinterização e tempo de retenção
Taxas de aquecimento e resfriamento
Composição e microestrutura do material
É por isso que a precisão dimensional na produção de zircônia dentária requer controle coordenado dos processos de conformação e sinterização.
A contração uniforme na produção de zircônia dentária começa muito antes de o material entrar no forno de sinterização.
Começa com características consistentes do pó, continua através da granulação por pulverização e prensagem controlada e depende de remoção adequada e inspeção de qualidade.
O princípio central é direto: uma densidade verde mais uniforme fornece uma condição inicial mais consistente para a densificação da sinterização.
Ao controlar cada estágio de produção, os fabricantes podem reduzir as variações de densidade, melhorar a consistência dimensional e estabelecer uma base mais previsível para a produção de restaurações dentárias de zircônia de precisão.

Fresamento a seco e úmido para zircônia, PMMA, cera com trocador automático de ferramentas.
saber mais
Digitalização 3D de alta precisão, calibração AI, precisão de arco completo.
saber mais
Sinterização completa em 40 minutos com 57% de translucidez incisal e resistência de 1050 MPa.
saber mais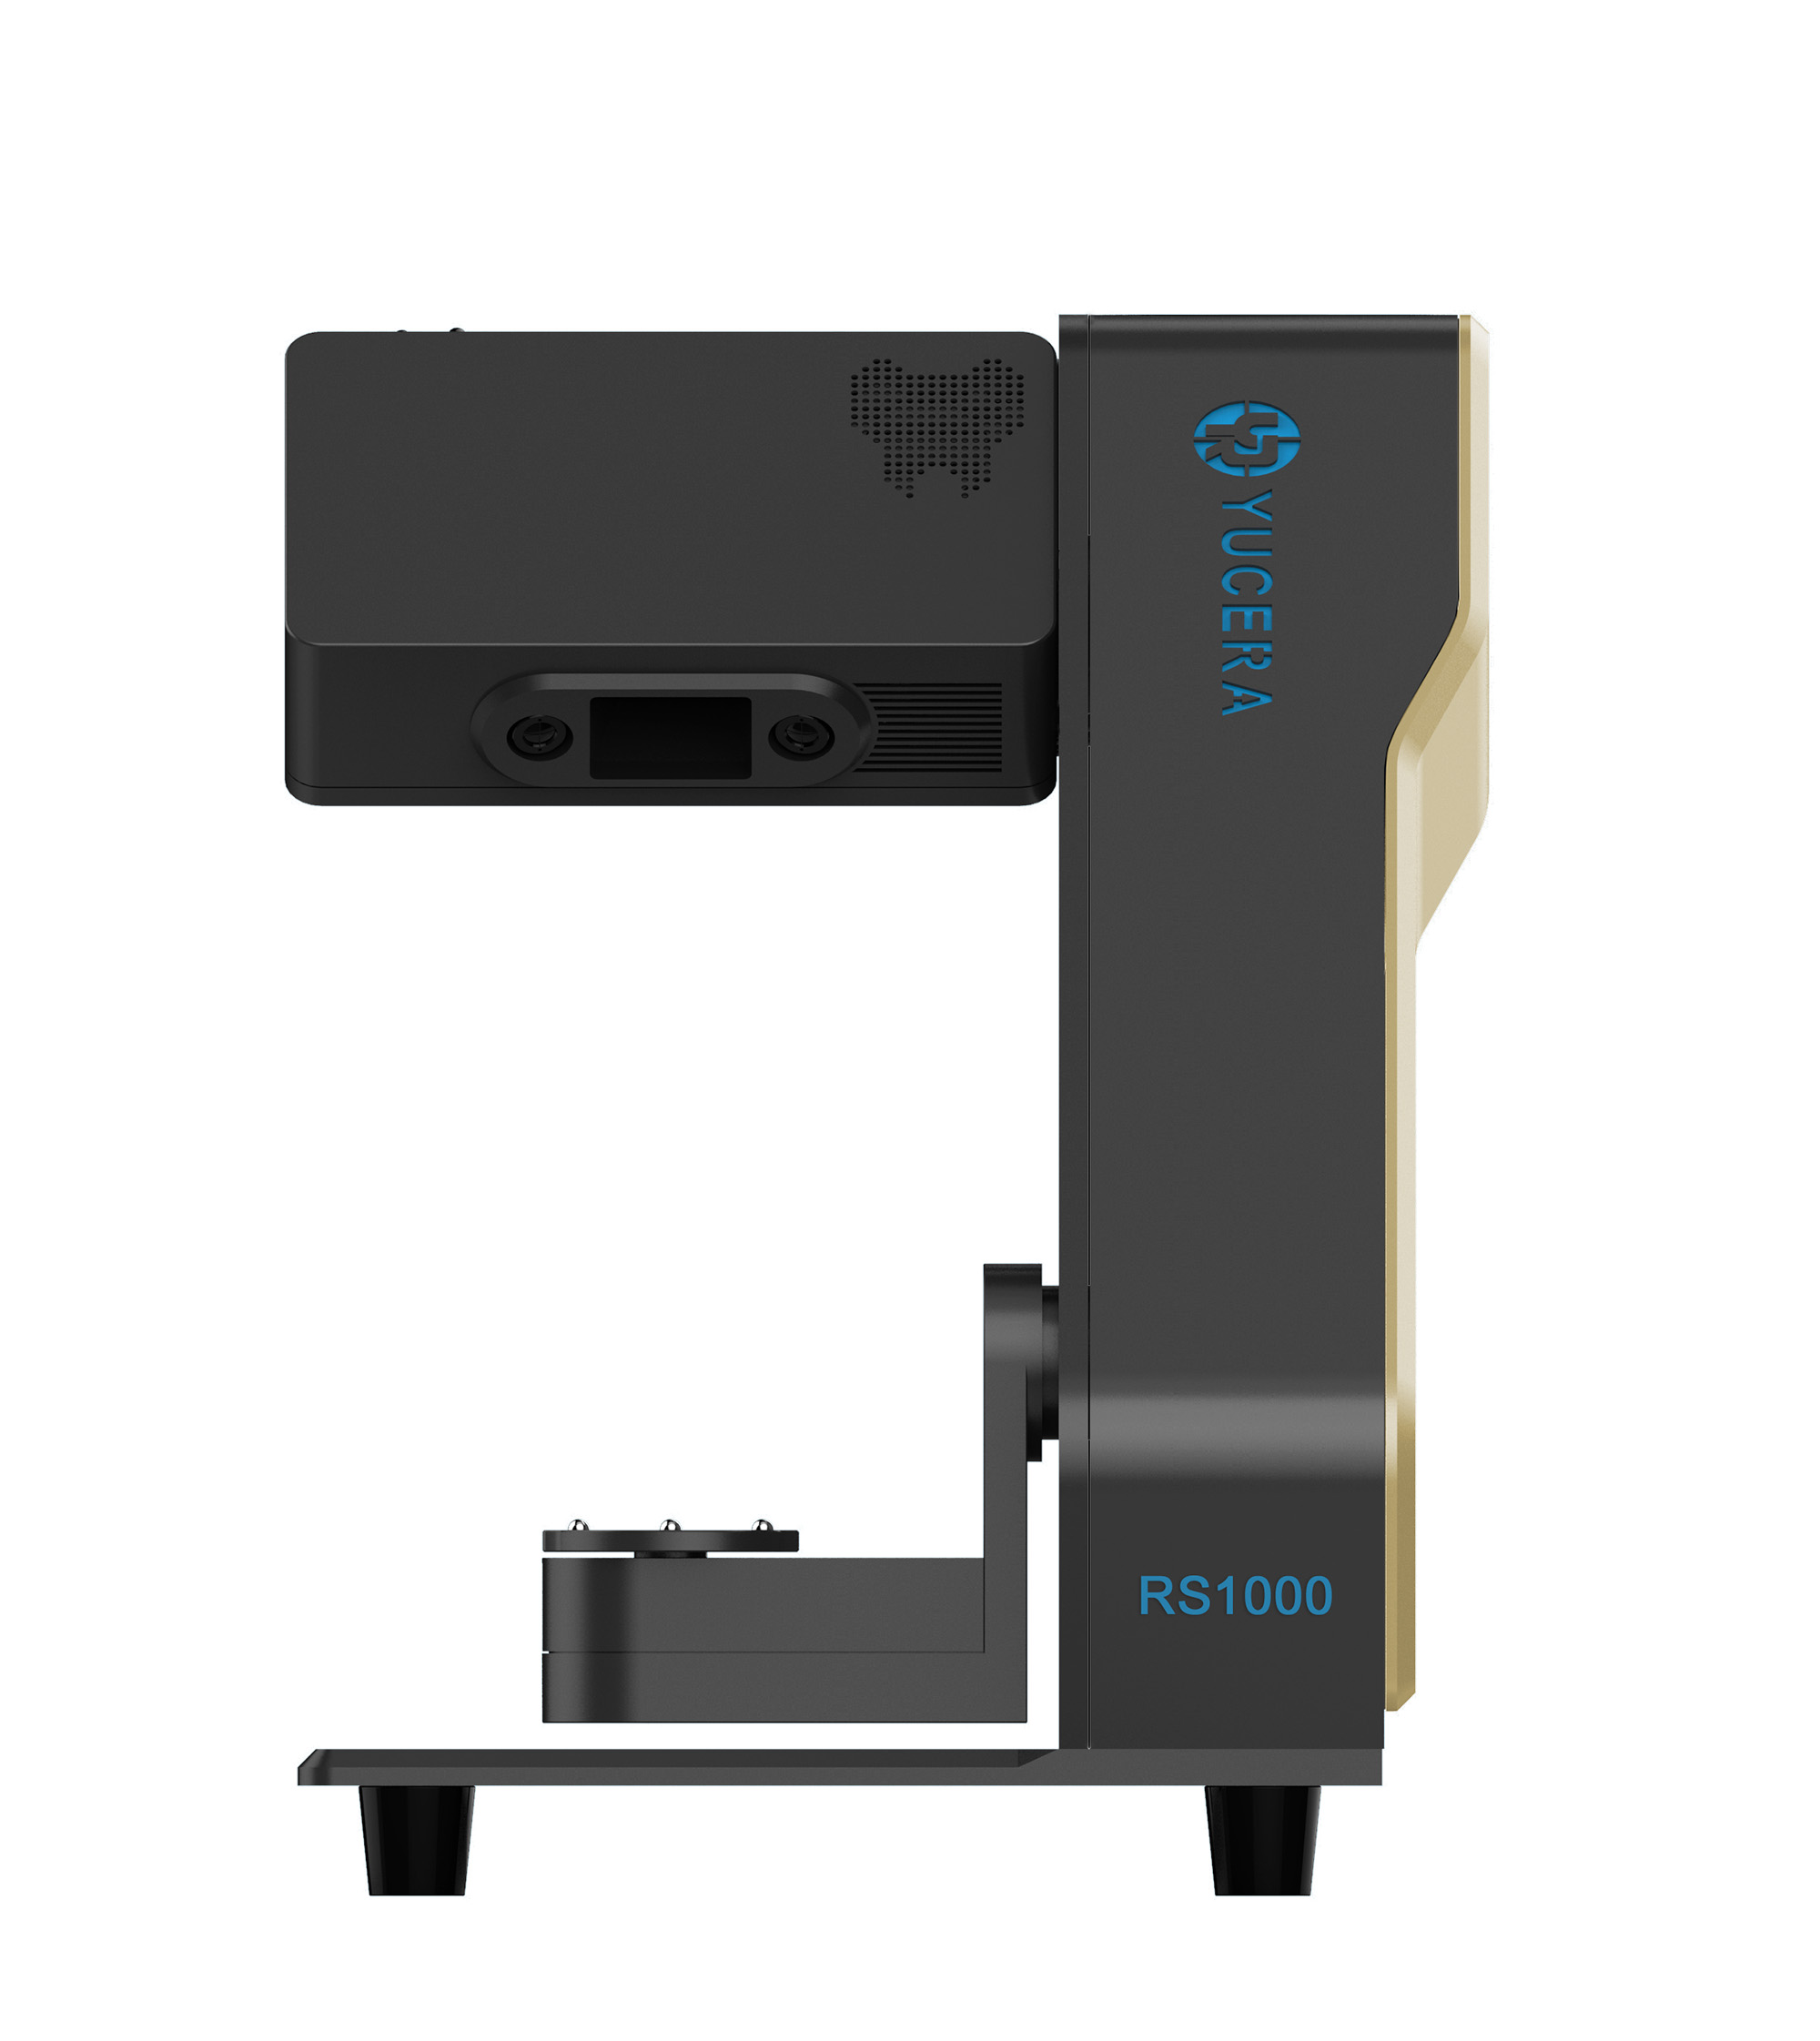
Scanner ultrarrápido com precisão de 5 mícrons e exportação STL aberta.
saber mais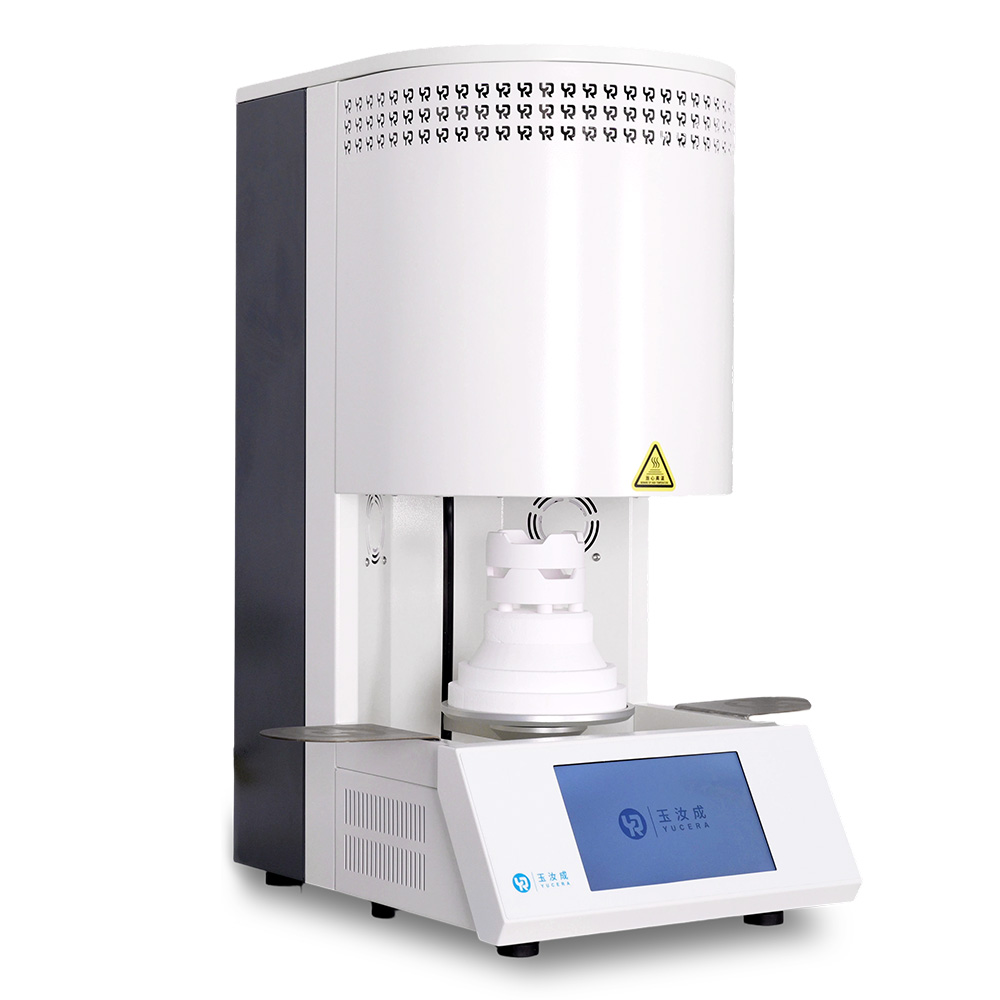
Ciclo de 40 min para 60 coroas, cadinho de dupla camada e aquecimento de 200°C/min.
saber mais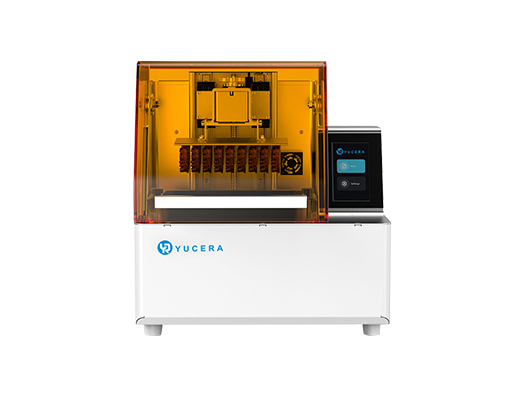
Impressora LCD de alta velocidade para guias, temporários, modelos com resolução 8K.
saber mais