Chinois


Avantages des dents entièrement en céramique au dioxyde de zirconium
2024-10-16
2026-10-30
Le retrait uniforme est l’une des exigences les plus importantes dans la fabrication de zircone dentaire. Lors du frittage, la zircone subit une densification à mesure que les pores internes disparaissent progressivement. Cependant, si le corps vert a une densité inégale avant le frittage, différentes zones peuvent rétrécir à des rythmes différents, provoquant potentiellement des écarts dimensionnels, des déformations ou des défauts internes.
Alors, comment les fabricants garantissent-ils une densité uniforme dans l’ensemble d’un ébauche en zircone ?
La réponse réside dans plusieurs processus de production interconnectés, notamment la préparation de la poudre, la granulation par pulvérisation, le moulage, le contrôle de la pression et le déliantage.
La densité verte fait référence à la densité d'un corps en zircone compacté avant le frittage.
Cela reflète à quel point les particules de zircone sont serrées les unes contre les autres et combien d'espace poreux reste entre elles.
Lorsque la densité à l'état vert est relativement uniforme, différentes régions de l'ébauche de zircone présentent des conditions de compactage initiales plus cohérentes. Cela contribue à favoriser une densification et un retrait plus uniformes pendant le frittage.
En revanche, une densité verte inégale peut entraîner des taux de retrait locaux différents.
Par exemple:
Les zones à plus forte densité ont généralement moins de pores initiaux.
Les zones à faible densité contiennent plus d’espace poreux et peuvent nécessiter une plus grande densification.
Les différences de densification locale peuvent générer des contraintes internes et des incohérences dimensionnelles.
Par conséquent, obtenir une densité verte uniforme est une étape essentielle pour contrôler la précision dimensionnelle des restaurations dentaires en zircone.
La première étape vers une densité uniforme commence avec la poudre de zircone elle-même.
Avant le formage, les fabricants doivent contrôler plusieurs caractéristiques de la poudre:
Distribution granulométrique
Une distribution granulométrique appropriée permet d’obtenir un compactage constant des particules. Des variations importantes dans la taille des particules peuvent affecter la façon dont les particules se réorganisent pendant le compactage.
Morphologie des particules
La forme des particules influence la fluidité et le comportement de compactage. Les particules irrégulières peuvent créer plus de résistance lors du réarrangement.
Contrôle de l'agglomération
Les fines particules de zircone ont naturellement tendance à former des agglomérats. Les agglomérats durs peuvent ne pas se décomposer uniformément lors du pressage, créant potentiellement des différences de densité localisées.
Teneur en humidité
L'humidité influence les interactions entre les particules, le comportement de granulation et la fluidité de la poudre. Une humidité excessive ou insuffisante peut affecter la cohérence du processus de formage.
En contrôlant ces caractéristiques, les fabricants établissent un point de départ plus cohérent pour les étapes de production ultérieures.
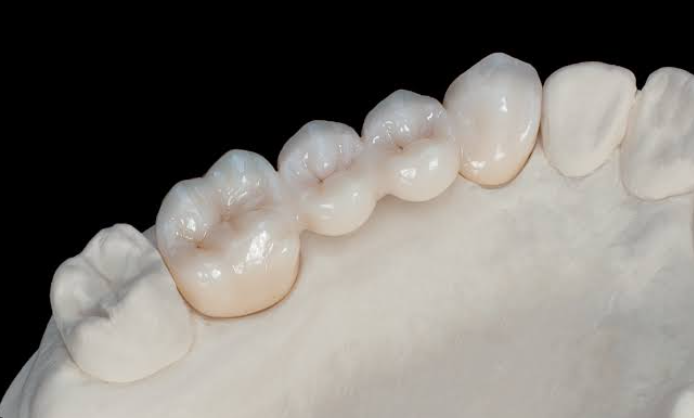
La fine poudre de zircone ne s'écoule pas toujours facilement dans un moule de formage. Sa petite taille de particules et sa tendance à s’agglomérer peuvent rendre difficile un remplissage uniforme du moule.
Pour améliorer ce comportement, les fabricants utilisent couramment le séchage par pulvérisation et la granulation.
Au cours de ce processus, une suspension de zircone est atomisée en petites gouttelettes. Au fur et à mesure que le liquide s'évapore, les gouttelettes forment des particules de poudre granulées.
Les granulés correctement préparés doivent avoir:
Une répartition granulométrique relativement maîtrisée
Bonne fluidité
Teneur en humidité appropriée
Structure interne cohérente
Compressibilité appropriée sous pression
Ces caractéristiques aident la poudre à s'écouler plus régulièrement dans le moule et réduisent le risque de remplissage inégal.
Les propriétés des granules influencent également la manière dont les particules se réorganisent et se déforment lors du pressage. Par conséquent, la granulation par pulvérisation constitue un lien important entre la préparation de la poudre et la densité du corps vert.
Même lorsque la poudre a une bonne fluidité, le processus de pressage peut toujours créer des variations de densité.
Lors du pressage uniaxial, la pression est principalement appliquée dans une seule direction. La friction entre la poudre et les parois du moule peut rendre la transmission de la pression inégale dans tout le compact.
En conséquence, différentes régions peuvent connaître différents niveaux de compactage.
Cela peut créer un gradient de densité au sein du corps vert.
Pour minimiser ce problème, les fabricants doivent optimiser:
Conception de moules
Une géométrie appropriée du moule contribue à favoriser une distribution uniforme de la poudre et à réduire les incohérences de remplissage.
Consistance du remplissage
La quantité et la répartition de la poudre entrant dans le moule doivent rester constantes entre les cycles de production.
Paramètres de pressage
La pression, la vitesse de pressage, le temps de maintien et la séquence de pressage doivent être contrôlés pour obtenir un compactage reproductible.
Pressage isostatique
Le pressage isostatique à froid (CIP) peut être utilisé pour appliquer une pression plus uniforme dans plusieurs directions. Par rapport au pressage uniaxial conventionnel, il peut contribuer à réduire les gradients de densité dans les processus de formage appropriés.
Cependant, l'efficacité de toute méthode de pressage dépend des caractéristiques de la poudre, de la conception du moule et des paramètres du processus.
Il peut sembler logique qu’augmenter la pression de pressage améliore toujours la densité verte. En pratique, la relation est plus compliquée.
Si la pression est insuffisante, les particules risquent de ne pas se réorganiser correctement, laissant des vides excessifs entre elles.
D'un autre côté, une pression excessive ou mal contrôlée peut entraîner des problèmes tels que:
Déformation non uniforme des granules
Concentrations de contraintes localisées
Variations de densité causées par des différences de frottement ou de remplissage
Fissures ou défauts lors du compactage et de la manipulation ultérieure
L’objectif n’est pas simplement d’atteindre la pression la plus élevée possible.
Au lieu de cela, les fabricants doivent établir une fenêtre de pressage stable et reproductible basée sur les caractéristiques de la poudre et les exigences du produit.
Des conditions de formage constantes sont essentielles pour produire des ébauches en zircone avec une distribution de densité prévisible.
Certains procédés de formation de la zircone utilisent des liants organiques pour améliorer la résistance du corps cru et les caractéristiques de manipulation.
Après pressage, ces composants organiques doivent être éliminés par déliantage avant ou pendant l'étape de traitement thermique appropriée.
Si le déliantage n'est pas correctement contrôlé, la décomposition des matières organiques peut générer des gaz plus rapidement qu'ils ne peuvent s'échapper du compact.
Les conséquences potentielles comprennent:
Pores internes
Fissures
Défauts localisés
Dommages structurels au corps vert
Pour réduire ces risques, les fabricants doivent optimiser les taux de chauffage, les temps de maintien et les conditions d'évacuation des gaz.
Le processus de déliantage doit permettre aux matières organiques de se décomposer et de s'échapper progressivement sans endommager la structure de la zircone.
Cela permet de préserver l’intégrité du compact avant le frittage final.
Le contrôle des processus à lui seul ne suffit pas. L'uniformité de la densité doit également être vérifiée au moyen d'inspections de qualité appropriées.
Les méthodes d'évaluation courantes comprennent:
Mesure de la densité verte en vrac
La masse et le volume externe d'un corps vert peuvent être utilisés pour calculer sa densité moyenne.
Comparaison de densité régionale
Des échantillons prélevés à différentes positions peuvent être évalués pour identifier les variations potentielles de densité.
Évaluation de la porosité
Les mesures de porosité aident à évaluer l’état interne du compactage et à identifier les zones présentant des vides excessifs.
Contrôle dimensionnel
Les mesures des dimensions et du poids du corps vert aident à contrôler la cohérence entre les lots de production.
Il est important de faire la distinction entre la densité moyenne et la distribution de la densité. Une ébauche en zircone peut avoir une densité moyenne acceptable tout en contenant des régions localisées de densités différentes.
Par conséquent, l’évaluation de l’uniformité de la densité nécessite plus qu’une seule mesure globale de la densité.
Une fois le corps vert correctement préparé, il entre dans la phase de frittage.
À mesure que la température augmente, les particules de zircone se diffusent et forment progressivement des connexions plus solides. Les pores entre les particules se rétrécissent et le matériau devient plus dense.
Lorsque la densité verte initiale est relativement uniforme, différentes régions sont plus susceptibles de subir un comportement de densification similaire dans des conditions de frittage correctement contrôlées.
Cependant, une densité verte uniforme ne garantit pas à elle seule un retrait identique.
D'autres facteurs contribuent également, notamment:
Composition de la poudre et caractéristiques des particules
Porosité initiale et répartition des pores
Température de frittage et temps de maintien
Tarifs de chauffage et de refroidissement
Composition du matériau et microstructure
C'est pourquoi la précision dimensionnelle dans la production de zircone dentaire nécessite un contrôle coordonné des processus de formage et de frittage.
Le retrait uniforme dans la production de zircone dentaire commence bien avant que le matériau n’entre dans le four de frittage.
Cela commence par des caractéristiques de poudre constantes, se poursuit par la granulation par pulvérisation et le pressage contrôlé, et dépend d'un déliantage et d'un contrôle de qualité appropriés.
Le principe central est simple: une densité verte plus uniforme fournit une condition de départ plus cohérente pour la densification par frittage.
En contrôlant chaque étape de production, les fabricants peuvent réduire les variations de densité, améliorer la cohérence dimensionnelle et établir une base plus prévisible pour produire des restaurations dentaires de précision en zircone.

Fraisage à sec et humide pour zircone, PMMA, cire avec changeur d'outils automatique.
apprendre encore plus
Numérisation 3D de haute précision, calibrage AI, précision de l'arche complète.
apprendre encore plus
Frittage complet de 40 minutes avec une translucidité incisive de 57 % et une résistance de 1 050 MPa.
apprendre encore plus
Scanner ultra-rapide d'une précision de 5 microns avec exportation STL ouverte.
apprendre encore plus
Cycle de 40 min pour 60 couronnes, creuset double couche et chauffage à 200°C/min.
apprendre encore plus
Imprimante LCD haute vitesse pour guides, provisoires, modèles avec résolution 8K.
apprendre encore plus