chinesisch


Vorteile von Zirkoniumdioxid-Vollkeramikzähnen
2024-10-16
2026-10-30
Eine gleichmäßige Schrumpfung ist eine der wichtigsten Anforderungen bei der Herstellung von Dentalzirkonoxid. Während des Sinterns erfährt Zirkonoxid eine Verdichtung, da die inneren Poren allmählich verschwinden. Wenn der Grünkörper jedoch vor dem Sintern eine ungleichmäßige Dichte aufweist, können verschiedene Bereiche unterschiedlich schnell schrumpfen, was möglicherweise zu Maßabweichungen, Verwerfungen oder inneren Defekten führen kann.
Wie stellen Hersteller also eine gleichmäßige Dichte im gesamten Zirkonoxidrohling sicher?
Die Antwort liegt in mehreren miteinander verbundenen Produktionsprozessen, darunter Pulveraufbereitung, Sprühgranulierung, Formen, Druckkontrolle und Entbinderung.
Die Rohdichte bezieht sich auf die Dichte eines verdichteten Zirkonoxidkörpers vor dem Sintern.
Es spiegelt wider, wie eng die Zirkonoxidpartikel zusammengepackt sind und wie viel Porenraum zwischen ihnen verbleibt.
Wenn die Rohdichte relativ gleichmäßig ist, weisen verschiedene Bereiche des Zirkonoxidrohlings konsistentere anfängliche Packungsbedingungen auf. Dies trägt zu einer gleichmäßigeren Verdichtung und Schrumpfung während des Sinterns bei.
Im Gegensatz dazu kann eine ungleichmäßige Gründichte zu unterschiedlichen lokalen Schrumpfraten führen.
Zum Beispiel:
Bereiche mit höherer Dichte weisen im Allgemeinen weniger anfängliche Poren auf.
Bereiche mit geringerer Dichte enthalten mehr Porenraum und erfordern möglicherweise eine stärkere Verdichtung.
Unterschiede in der lokalen Verdichtung können zu inneren Spannungen und Maßabweichungen führen.
Daher ist das Erreichen einer gleichmäßigen Gründichte ein wesentlicher Schritt bei der Kontrolle der Maßhaltigkeit von Zahnrestaurationen aus Zirkonoxid.
Der erste Schritt zu einer gleichmäßigen Dichte beginnt beim Zirkonoxidpulver selbst.
Vor der Formung müssen Hersteller verschiedene Pulvereigenschaften kontrollieren:
Partikelgrößenverteilung
Eine geeignete Partikelgrößenverteilung trägt dazu bei, eine gleichmäßige Partikelpackung zu erreichen. Erhebliche Schwankungen der Partikelgröße können sich darauf auswirken, wie sich die Partikel während der Verdichtung neu anordnen.
Partikelmorphologie
Die Partikelform beeinflusst die Fließfähigkeit und das Packungsverhalten. Unregelmäßige Partikel können bei der Neuanordnung zu mehr Widerstand führen.
Agglomerationskontrolle
Feine Zirkonoxidpartikel neigen naturgemäß zur Agglomeratbildung. Harte Agglomerate zerfallen beim Pressen möglicherweise nicht gleichmäßig, wodurch möglicherweise lokale Dichteunterschiede entstehen.
Feuchtigkeitsgehalt
Feuchtigkeit beeinflusst Partikelinteraktionen, Granulationsverhalten und Pulverfließfähigkeit. Zu viel oder zu wenig Feuchtigkeit kann die Konsistenz des Umformprozesses beeinträchtigen.
Durch die Kontrolle dieser Merkmale schaffen Hersteller einen konsistenteren Ausgangspunkt für nachfolgende Produktionsstufen.
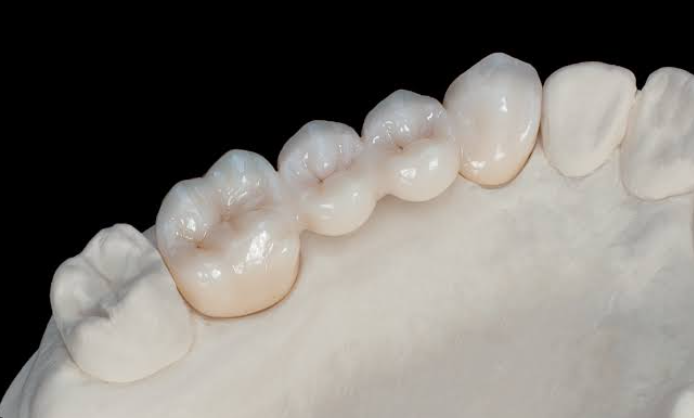
Feines Zirkonoxidpulver fließt nicht immer leicht in eine Form. Die geringe Partikelgröße und die Neigung zur Agglomeration können eine gleichmäßige Formfüllung erschweren.
Um dieses Verhalten zu verbessern, verwenden Hersteller üblicherweise Sprühtrocknung und Granulierung.
Bei diesem Prozess wird eine Zirkonoxidaufschlämmung in kleine Tröpfchen zerstäubt. Wenn die Flüssigkeit verdunstet, bilden die Tröpfchen granulierte Pulverpartikel.
Richtig zubereitetes Granulat sollte vorhanden sein:
Eine relativ kontrollierte Partikelgrößenverteilung
Gute Fließfähigkeit
Angemessener Feuchtigkeitsgehalt
Konsistente interne Struktur
Geeignete Kompressibilität unter Druck
Diese Eigenschaften tragen dazu bei, dass das Pulver gleichmäßiger in die Form fließt und verringern das Risiko einer ungleichmäßigen Füllung.
Die Granulateigenschaften beeinflussen auch, wie sich die Partikel beim Pressen neu anordnen und verformen. Daher ist die Sprühgranulierung ein wichtiges Bindeglied zwischen der Pulveraufbereitung und der Grünkörperdichte.
Selbst wenn das Pulver gut fließfähig ist, kann es beim Pressvorgang zu Dichteschwankungen kommen.
Beim uniaxialen Pressen wird der Druck hauptsächlich in eine Richtung ausgeübt. Reibung zwischen Pulver und Formwänden kann dazu führen, dass die Druckübertragung im gesamten Pressling ungleichmäßig wird.
Infolgedessen kann es in verschiedenen Regionen zu unterschiedlichen Verdichtungsgraden kommen.
Dadurch kann ein Dichtegradient innerhalb des Grünkörpers entstehen.
Um dieses Problem zu minimieren, müssen Hersteller optimieren:
Formenbau
Die richtige Formgeometrie fördert eine gleichmäßige Pulververteilung und reduziert Füllungleichmäßigkeiten.
Füllkonsistenz
Die Menge und Verteilung des in die Form gelangenden Pulvers sollte zwischen den Produktionszyklen konstant bleiben.
Drücken von Parametern
Druck, Pressgeschwindigkeit, Haltezeit und die Pressfolge sollten kontrolliert werden, um eine wiederholbare Verdichtung zu erreichen.
Isostatisches Pressen
Kaltisostatisches Pressen (CIP) kann verwendet werden, um den Druck gleichmäßiger aus mehreren Richtungen auszuüben. Im Vergleich zum konventionellen uniaxialen Pressen kann es dazu beitragen, Dichtegradienten bei geeigneten Umformprozessen zu reduzieren.
Die Wirksamkeit jeder Pressmethode hängt jedoch von den Pulvereigenschaften, dem Formdesign und den Prozessparametern ab.
Es mag logisch erscheinen, dass eine Erhöhung des Pressdrucks immer zu einer Verbesserung der Gründichte führen würde. In der Praxis ist die Beziehung komplizierter.
Wenn der Druck nicht ausreicht, kann es sein, dass sich die Partikel nicht richtig neu anordnen, sodass zwischen ihnen übermäßig große Hohlräume entstehen.
Andererseits kann ein zu hoher oder schlecht kontrollierter Druck zu Problemen wie z:
Ungleichmäßige Granulatverformung
Lokalisierte Spannungskonzentrationen
Dichteschwankungen durch Reibung oder Füllungsunterschiede
Risse oder Defekte während der Verdichtung und anschließenden Handhabung
Das Ziel besteht nicht einfach darin, den höchstmöglichen Druck zu erreichen.
Stattdessen müssen Hersteller ein stabiles und wiederholbares Pressfenster basierend auf den Pulvereigenschaften und den Produktanforderungen festlegen.
Gleichbleibende Umformbedingungen sind für die Herstellung von Zirkonoxidrohlingen mit vorhersagbarer Dichteverteilung unerlässlich.
Bei einigen Prozessen zur Herstellung von Zirkonoxid werden organische Bindemittel eingesetzt, um die Festigkeit und Handhabungseigenschaften des Grünkörpers zu verbessern.
Nach dem Pressen müssen diese organischen Bestandteile durch Entbindern vor oder während der entsprechenden thermischen Verarbeitungsstufe entfernt werden.
Wenn die Entbinderung nicht ordnungsgemäß kontrolliert wird, können bei der Zersetzung organischer Materialien schneller Gase entstehen, als diese aus dem Pressling entweichen können.
Zu den möglichen Folgen gehören::
Interne Poren
Risse
Lokalisierte Mängel
Strukturelle Schäden am Grünkörper
Um diese Risiken zu reduzieren, müssen Hersteller die Heizraten, Haltezeiten und Gasentfernungsbedingungen optimieren.
Der Entbinderungsprozess sollte es ermöglichen, dass organische Materialien sich allmählich zersetzen und entweichen können, ohne die Zirkonoxidstruktur zu beschädigen.
Dies trägt dazu bei, die Integrität des Presslings vor dem endgültigen Sintern zu bewahren.
Die Prozesskontrolle allein reicht nicht aus. Die Gleichmäßigkeit der Dichte sollte auch durch entsprechende Qualitätsprüfungen überprüft werden.
Zu den gängigen Bewertungsmethoden gehören::
Messung der Rohlingsdichte
Aus der Masse und dem Außenvolumen eines Grünkörpers lässt sich seine durchschnittliche Dichte berechnen.
Regionaler Dichtevergleich
An verschiedenen Stellen entnommene Proben können ausgewertet werden, um mögliche Dichteschwankungen zu erkennen.
Porositätsbewertung
Porositätsmessungen helfen dabei, den Zustand der inneren Packung zu beurteilen und Bereiche mit übermäßigen Hohlräumen zu identifizieren.
Maßprüfung
Messungen der Abmessungen und des Gewichts des Grünkörpers helfen dabei, die Konsistenz zwischen Produktionschargen zu überwachen.
Es ist wichtig, zwischen Durchschnittsdichte und Dichteverteilung zu unterscheiden. Ein Zirkonoxid-Rohling kann eine akzeptable durchschnittliche Dichte aufweisen, enthält aber dennoch örtlich begrenzte Bereiche mit unterschiedlichen Dichten.
Daher erfordert die Beurteilung der Dichtegleichmäßigkeit mehr als eine einzige Gesamtdichtemessung.
Sobald der Grünkörper richtig vorbereitet ist, geht es in die Sinterphase.
Mit zunehmender Temperatur diffundieren die Zirkonoxidpartikel und bilden nach und nach stärkere Verbindungen. Die Poren zwischen den Partikeln schrumpfen und das Material wird dichter.
Wenn die anfängliche Gründichte relativ gleichmäßig ist, ist es wahrscheinlicher, dass verschiedene Bereiche unter ordnungsgemäß kontrollierten Sinterbedingungen ein ähnliches Verdichtungsverhalten erfahren.
Eine gleichmäßige Gründichte allein garantiert jedoch keine identische Schrumpfung.
Andere Faktoren tragen ebenfalls dazu bei, darunter:
Pulverzusammensetzung und Partikeleigenschaften
Anfängliche Porosität und Porenverteilung
Sintertemperatur und Haltezeit
Heiz- und Kühlraten
Materialzusammensetzung und Mikrostruktur
Aus diesem Grund erfordert die Maßhaltigkeit bei der Herstellung von Dentalzirkonoxid eine koordinierte Steuerung sowohl der Form- als auch der Sinterprozesse.
Die gleichmäßige Schrumpfung bei der Herstellung von Dental-Zirkonoxid beginnt lange bevor das Material in den Sinterofen gelangt.
Es beginnt mit gleichbleibenden Pulvereigenschaften, setzt sich über Sprühgranulierung und kontrolliertes Pressen fort und hängt von der ordnungsgemäßen Entbinderung und Qualitätsprüfung ab.
Das zentrale Prinzip ist einfach: Eine gleichmäßigere Gründichte sorgt für gleichmäßigere Ausgangsbedingungen für die Sinterverdichtung.
Durch die Kontrolle jeder Produktionsstufe können Hersteller Dichteschwankungen reduzieren, die Dimensionskonsistenz verbessern und eine vorhersehbarere Grundlage für die Herstellung präziser Zahnrestaurationen aus Zirkonoxid schaffen.

Trocken- und Nassfräsen für Zirkonoxid, PMMA, Wachs mit automatischem Werkzeugwechsler.
Erfahren Sie mehr
Hochpräzises 3D-Scannen, KI-Kalibrierung, Genauigkeit des gesamten Zahnbogens.
Erfahren Sie mehr
40-minütiges vollständiges Sintern mit 57 % inzisaler Transluzenz und 1050 MPa Festigkeit.
Erfahren Sie mehr
Ultraschneller 5-Mikron-Genauigkeitsscanner mit offenem STL-Export.
Erfahren Sie mehr
40-Minuten-Zyklus für 60 Kronen, zweischichtiger Tiegel und 200 °C/Minute Erhitzen.
Erfahren Sie mehr
Hochgeschwindigkeits-LCD-Drucker für Anleitungen, Provisorien und Modelle mit 8K-Auflösung.
Erfahren Sie mehr